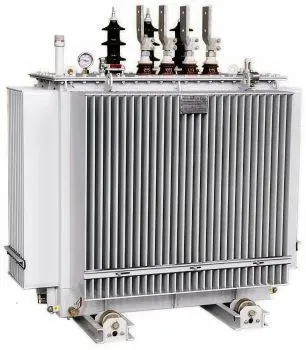
На судостроительном заводе в Хабаровске из-за износа трансформатора остановлена сварка секций корпусов для серии грузовых барж – срыв сроков сдачи судов грозит штрафами. Мы за 10 дней изготовили и доставили ТМГ-1000/6/0,4 в условиях высокой влажности, выполнили монтаж в цехе и передали полный пакет разрешительной документации.
Сварка – это сталь, время и точность. Остановка постов в Хабаровске отодвигает спуск барж на воду на месяцы, а мы вернули процесс за полторы недели.
Проект отгрузки трансформатора ТМГ-1000/6/0,4 в Хабаровск (04.09.2025) выполнен для судостроительного предприятия, строящего серию речных барж. Изделие в герметичном гофрированном баке климатического исполнения для работы при высокой влажности и перепадах температур, с масляным охлаждением. Герметичная конструкция без расширителя исключает контакт масла с воздухом – не требует обслуживания, что важно при интенсивной работе в две смены. Применено масло с высокими диэлектрическими свойствами и пониженной гигроскопичностью. Заводские испытания проведены по полной программе.
| # | Параметр | Значение |
|---|---|---|
| 1 # | Мощность Параметр | 1000 кВА Значение |
| 2 # | Напряжение ВН/НН Параметр | 6 / 0,4 кВ Значение |
| 3 # | Климатическое исполнение Параметр | УХЛ1 (с защитой от влажности) Значение |
Сварочные аппараты создают импульсные нагрузки – мы проверили трансформатор на способность держать пиковые токи без просадок напряжения.
Перед отправкой выполнены все необходимые измерения сопротивления изоляции, коэффициента трансформации и проверки группы соединения. Бак покрыт эмалью с усиленной защитой от коррозии в условиях повышенной влажности, все уплотнения выполнены по влагозащищённому классу. Заземление нейтрали выполнено с учётом речных пойменных грунтов.
Доставка по железной дороге с фиксацией от вибраций и дополнительной гидроизоляцией упаковки.
Сборка секций идёт круглосуточно – мы выполнили монтаж за 2 дня, чтобы не нарушить график стапельных работ.
По прибытии проведена повторная проверка сопротивления обмоток и уровня масла. Степень защиты оболочки соответствует требованиям для установки в цехах с повышенной влажностью. Шеф-монтаж выполнен за 2 дня, пусконаладка – по программе завода с тестированием сварочных постов под максимальной нагрузкой.
| # | Этап | Выполненные операции |
|---|---|---|
| 1 # | Входной контроль Этап | Измерение изоляции, коэффициента трансформации Выполненные операции |
| 2 # | Транспортировка Этап | ЖД-доставка, фиксация, гидроизоляция Выполненные операции |
| 3 # | Шеф-монтаж и пуск Этап | Прогрев, тестирование сварочных аппаратов Выполненные операции |
В период обкатки – ежедневный мониторинг температуры масла и токов с удалённой передачей данных.